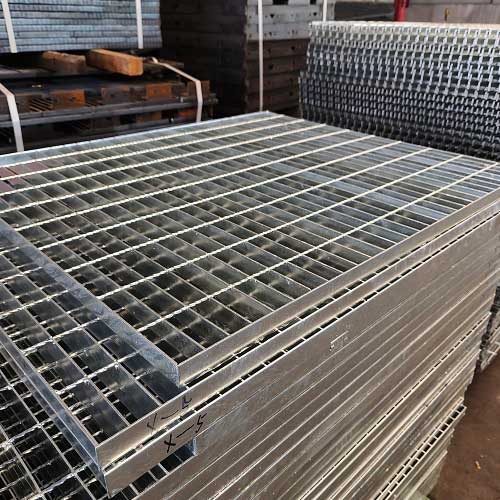
热镀锌钢格栅钢格板的安装焊接需要遵循一定的规范,以确保其安全可靠、性能优良。以下是对热镀锌钢格栅钢格板安装焊接规范的解读:
一、
材料检查
检查热镀锌钢格栅钢格板的材质、规格、尺寸是否符合设计要求。确保钢格板表面无损伤、变形、锈蚀等缺陷。
检查焊接材料的质量,包括焊条、焊丝等,应符合相关标准要求。
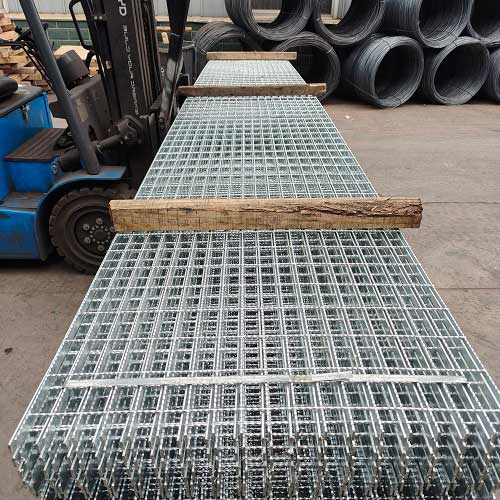
场地准备
清理安装现场,确保场地平整、干净,无障碍物。为焊接操作提供足够的空间和良好的工作环境。
对安装基础进行检查,确保其平整度和强度满足钢格板安装要求。如有必要,进行基础处理或加固。
工具准备
准备好焊接所需的设备和工具,如电焊机、焊条烘干箱、焊接夹具、量具等。确保设备和工具的性能良好,处于正常工作状态。
二、
焊接方法
热镀锌钢格栅钢格板的焊接通常采用手工电弧焊、气体保护焊等方法。根据钢格板的材质、厚度、结构形式等因素选择合适的焊接方法。
手工电弧焊适用于一般的钢格板焊接,操作简单,成本较低。气体保护焊具有焊接速度快、焊缝质量好等优点,适用于对焊接质量要求较高的场合。
焊接参数
确定合适的焊接电流、电压、焊接速度等参数。焊接参数应根据钢格板的材质、厚度、焊接方法等因素进行调整,以确保焊接质量。
焊接电流过大容易导致焊缝过热、烧穿等缺陷;焊接电流过小则会影响焊接强度和效率。焊接电压应与焊接电流相匹配,以保证电弧稳定燃烧。焊接速度应适中,过快会导致焊缝不饱满,过慢则会影响生产效率。
焊接顺序
合理安排焊接顺序,以减少焊接变形和残余应力。一般情况下,应先焊接钢格板的主要受力部位,再焊接次要部位。
对于大型钢格板,可采用分段焊接、对称焊接等方法,以控制焊接变形。在焊接过程中,应注意保持焊缝的连续性和均åŒ