在钢格板制造安装工程中,焊接工艺的选择直接决定了结构的安全性和使用寿命。领域统计显示,35%的钢格板无效源于焊接工艺不当,平均维护成本增加45%。焊接和焊接作为两种主流工艺,适应不同的工况要求:焊接以效率和经济性逐渐增长,而焊接则以强度和稳定性取胜。2025年新修订的GB/T 12467-2025焊缝质量标准对这两种工艺提出了差异化规定,强调了“适用性优先”的原则。要了解这两种工艺的实质性差异,我们必须从冶金、机械性能和工程经济的多维度来分析,而不是简单地判断好坏。科学的选择不仅可以提高结构安全,而且可以提高整个生命周期的成本,并在工业理性和经济效益之间找到更佳 的平衡。
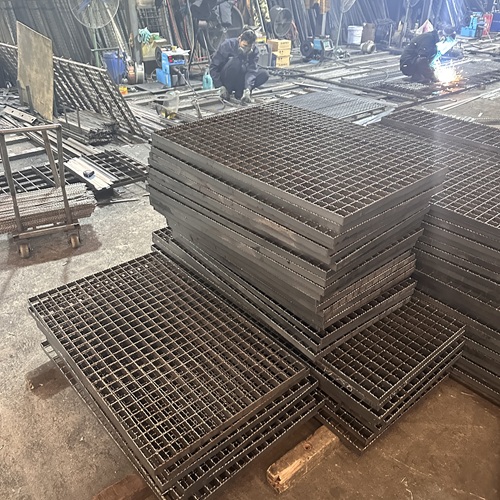
焊接是由电级在接触面局部加热产生熔核,而焊接是沿整个接合面连续焊接;化工平台采用焊接连接轻载格珊,3个月后焊点脱落率达到40%;专业检测表明,满焊接头的强度可达母材的90-95%,焊接只有60-70%;适用于3kN//m²以下负载,非关键连接部位,焊透必须用于5kn/m²上述轻载或振动环境;工艺选择应明确使用场景,然后匹配性能参数,避免工艺失衡造成的结构无效。
焊接产生连续焊缝,负载分布均匀,应力集中系数仅为1.2-1.5,焊接应力集中系数为2.5-3.0;物流中心叉车通道因焊接格珊在动态载荷下产生疲劳裂纹而被迫全面更换;科学设计应基于GB 50017-2023钢结构规范必须在振动设备基本、频繁通行的区域彻底焊接,焊缝高度不得小于薄部件厚度的0.7倍;对于只需定位固定的装饰构件,可考虑焊接提高效率;根据有限元验证负载传输方式,确保最不利条件下的安全性能不少于1.8。
焊接速度是焊接速度的3-5倍,人工成本降低40%,但维护成本频率增加2-3倍;为了节省前期æŠ